
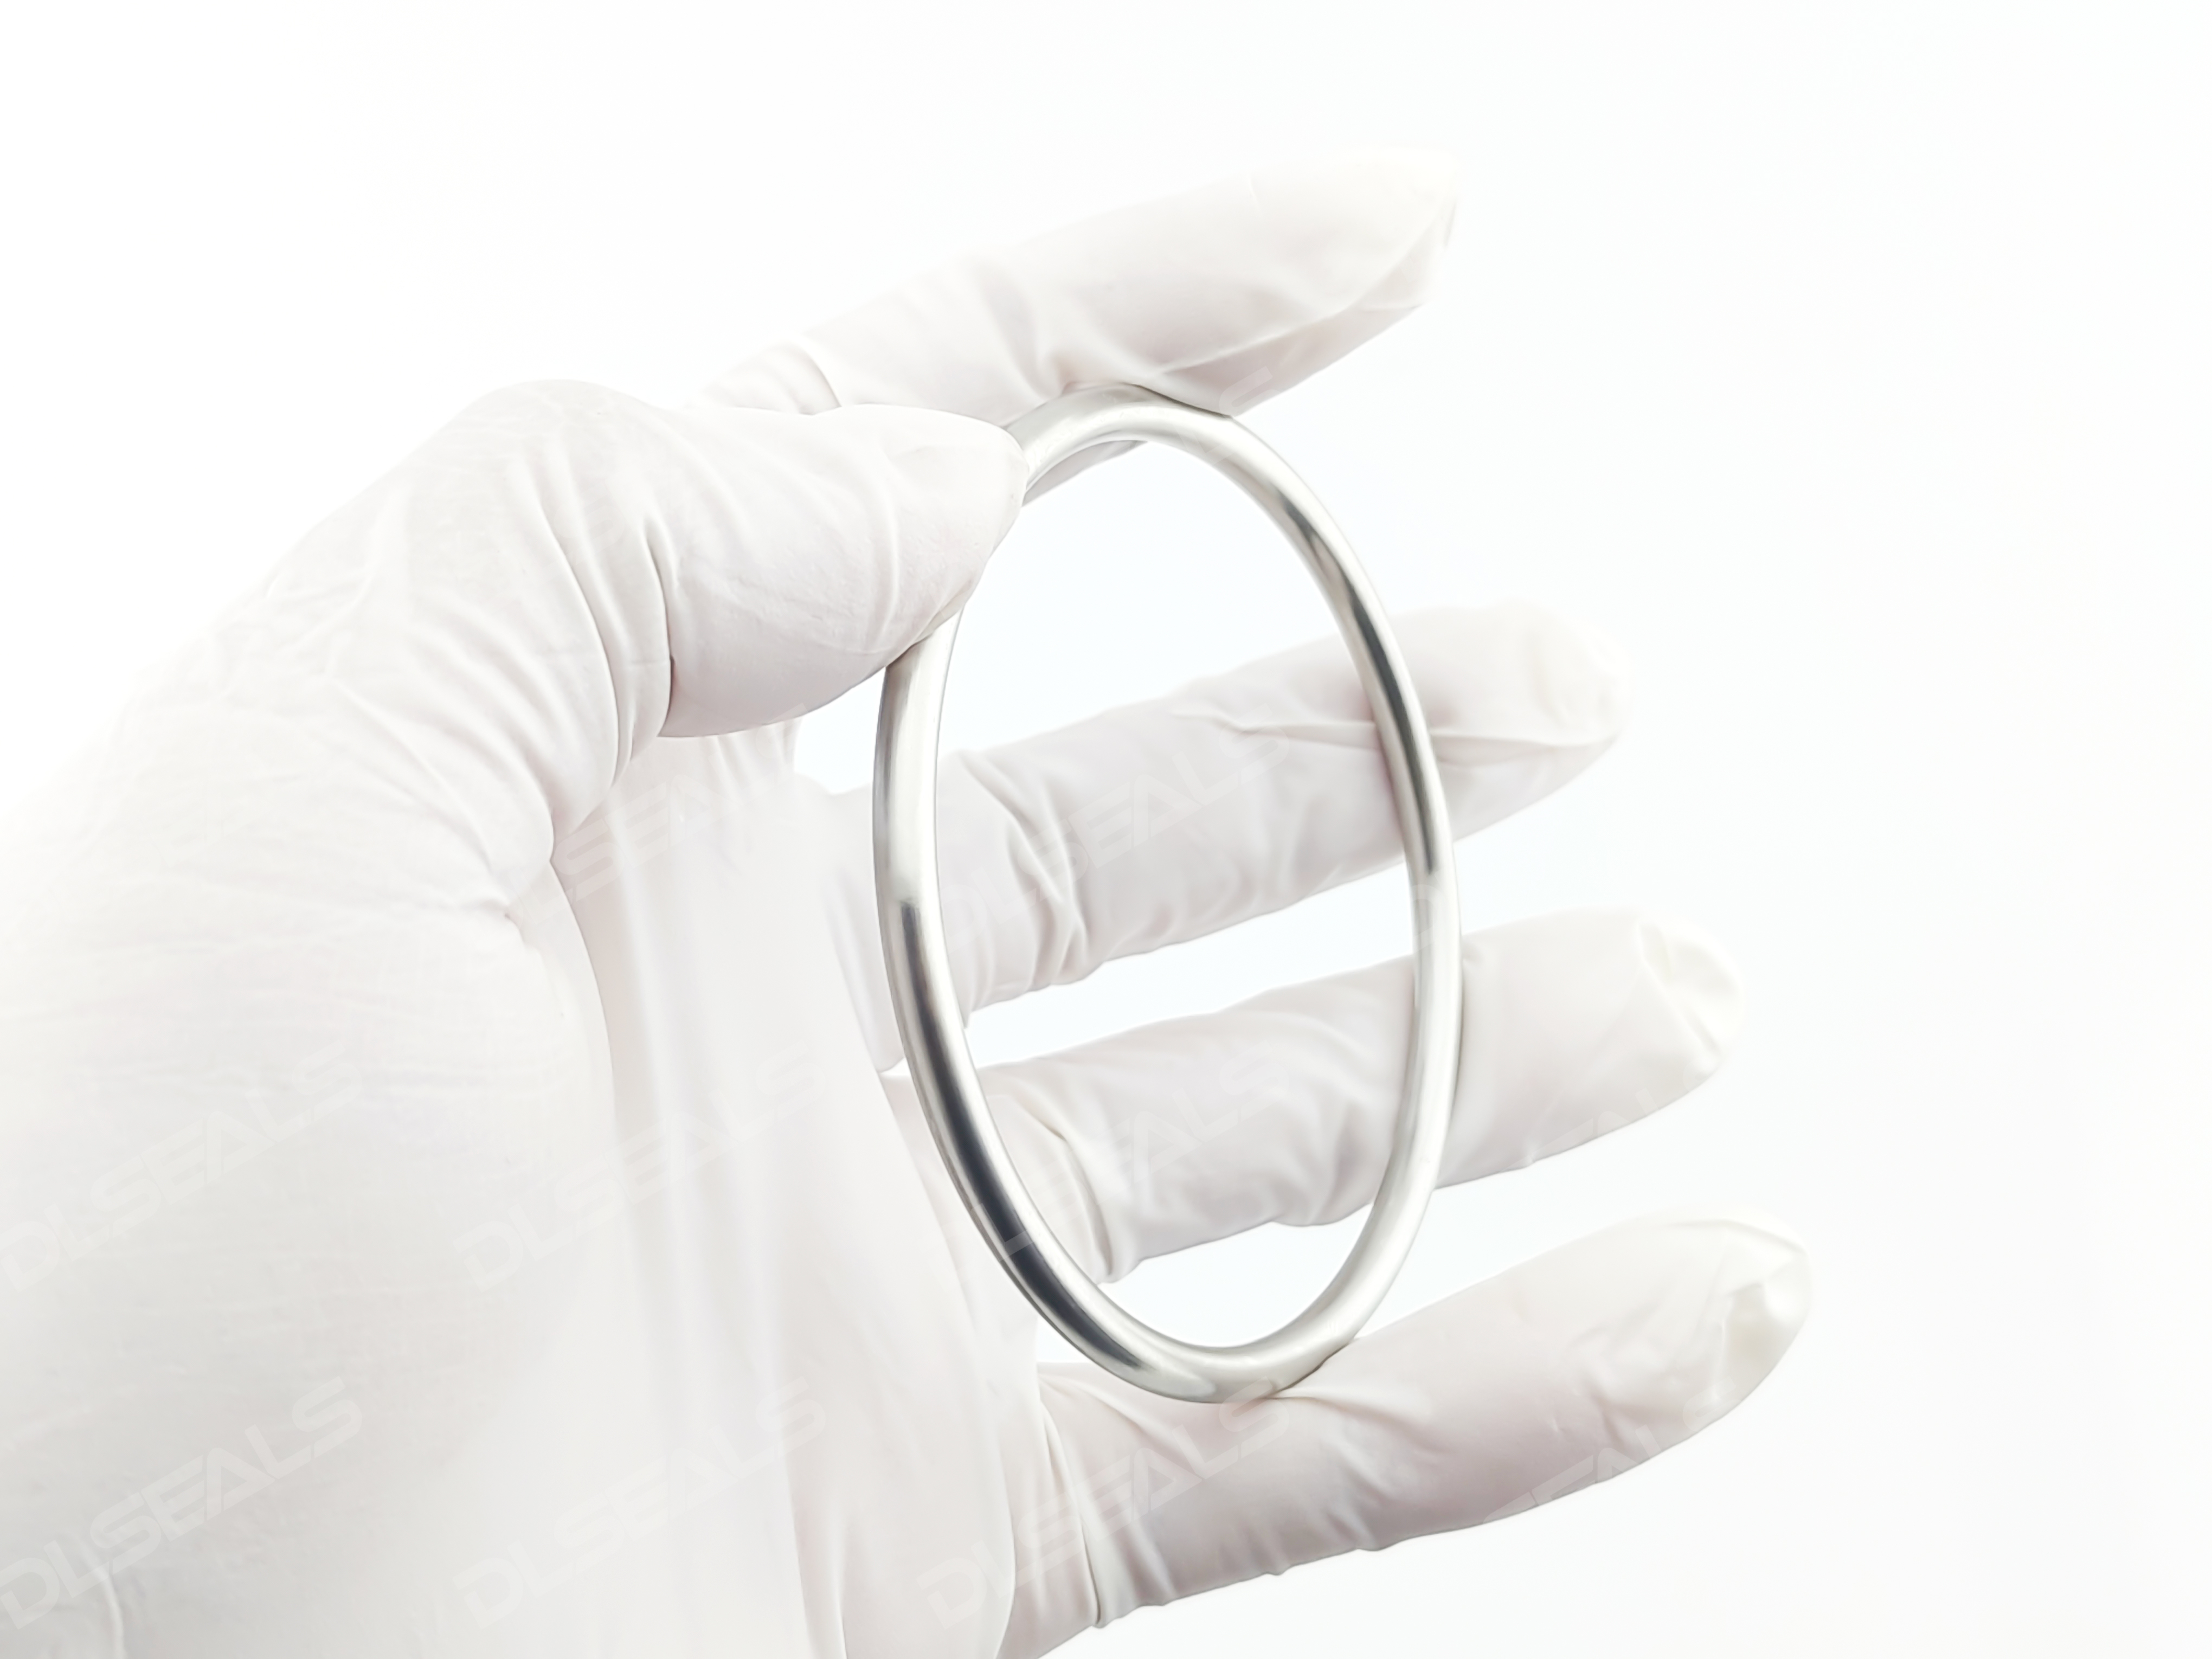
У суровых умовах, дзе выкарыстоўваюцца крыягенныя тэмпературы і звышвысокі ціск — дзе асяроддзем з'яўляецца вадкі азот (тэмпература кіпення: -196°C), рабочая тэмпература падае да -200°C, а ціск дасягае 20 МПа (~200 атм) — паломка любога ўшчыльняльнага кампанента можа прывесці да катастрафічных наступстваў. Для металічных ушчыльняльных кольцаў з унутраным дыяметрам 110 мм і дыяметрам дроту 3,2 мм навуковы выбар матэрыялаў і канструкцыйнага праектавання набывае вырашальнае значэнне.
I. Асноўныя праблемы ў экстрэмальных умовах
- Пастка для нізкатэмпературнага ахрышчэння:Пры тэмпературы -200°C трываласць большасці матэрыялаў рэзка зніжаецца, а далікатнасць рэзка ўзрастае. Ушчыльняльныя кольцы рызыкуюць катастрафічна разбурыцца з-за канцэнтрацыі напружанняў або нязначнага ўдару.
- Пагроза дэфармацыі пад высокім ціскам:Ціск 20 МПа патрабуе звышвысокай мяжы цякучасці і супрацьдэфармацыйнай калянасці, каб прадухіліць разбурэнне, выкліканае празмерным сціскам, экструзіяй (з зазораў фланцаў) або структурнай нестабільнасцю.
- Рызыка неадпаведнасці цеплавога сціскання:Розніца ў каэфіцыентах цеплавога пашырэння (КТР) паміж матэрыяламі ўшчыльняльных кольцаў (напрыклад, нержавеючая сталь) і матэрыяламі фланцаў можа прывесці да страты кантакту ўшчыльнення, уцечкі ціску або лакалізаванай перагрузкі напружаннем.
- Сумяшчальнасць з вадкім азотам:Нягледзячы на хімічную інертнасць вадкага азоту, герметызацыйныя матэрыялы павінны заставацца цалкам стабільнымі пры тэмпературы -200°C, што выключае рызыку охрупнення, фазавых пераходаў або раскладання.
- Магчымасць абслугоўвання герметызацыі:Для запаўнення мікраскапічных дэфектаў фланцаў і дасягнення пачатковай герметызацыі матэрыялам патрабуецца ўмераная пластычная цякучасць («халодная цякучасць»). Яны павінны захоўваць дастатковую пругкасць для аднаўлення, каб вытрымліваць ваганні ціску або тэрмічныя цыклы.
II. Асноўныя рэкамендацыі: аўстэнітная нержавеючая сталь і спецыяльныя сплавы
Улічваючы баланс прадукцыйнасці, эканамічную эфектыўнасць і сталасць ланцужка паставак, наступныя матэрыялы аддаюцца прыярытэтам для кольцаў памерам 110×3,2 мм пры тэмпературы -200°C/20 МПа:
- Палепшаная аўстэнітная нержавеючая сталь (асноўны выбар):
- Ацэнкі:304L / 316L.Звышнізкае ўтрыманне вугляроду мінімізуе рызыку выпадзення карбіду падчас зваркі або тэрмічнага цыклавання, забяспечваючы крыягенную трываласць.Выдатная ўстойлівасць да ломкасці, добрая апрацоўваемасць і сумяшчальнасць з вадкім азотам робяць іх аптымальнымі. Трываласць сталі 304L дастатковая пры 20 МПа; перайдзіце на сталь 316L, якая змяшчае молибдэн, калі ёсць сляды каразійных прымешак.
- Асноўныя перавагі:Сталасць галіны, кантроль выдаткаў, высокая крыягенная трываласць (ўдаратрываласць па Шарпі з V-падобным надрэзам >100 Дж пры -196°C).
- Рэкамендацыя штата:Халоднацягнуты дрот, адпалены ў растворы, з крыягеннай апрацоўкай і дакладнай шліфавальнай апрацоўкай.
- Алюмініевая бронза (крытычная альтэрнатыва):
- Ацэнкі:C95400 (CuAl10Fe3) / C95500 (CuAl11Fe6Ni6).
- Асноўныя перавагі:Непераўзыдзеная крыягенная ўстойлівасць (захоўвае пластычнасць да -269°C), высокая трываласць/цвёрдасць, якая дазваляе супраціўляцца экструзіі/зносу, выдатная цякучасць у халодных умовах для адпаведнасці паверхні ўшчыльнення і лепшая цеплаправоднасць, чым у нержавеючай сталі.
- Меркаванні:Ідэальна падыходзіць для дынамічнага трэння/частай разборкі. Нізкая рызыка ў чыстым вадкім азоце, але варта ацаніць патэнцыйную сумяшчальнасць з кіслародам. Даражэйшы кошт, чым у нержавеючай сталі.
- Нікелевыя сплавы (высокапрадукцыйная рэзервовая копія):
- Ацэнкі:Інконель 718 (высокая трываласць), Хастэлой C-276/C-22 (устойлівасць да карозіі).
- Перавагі:Інканель 718 мае пластычнасць пры -253°C і звышвысокую трываласць (>20 МПа). Хастэлой выдатна супрацьстаіць агрэсіўным прымешкам (напрыклад, кіслотам, іонам Cl⁻).
- Абмежаванні:Высокі кошт і складанасць вытворчасці; рэзервуецца для экстрэмальных ціскаў/рызыкі карозіі.
Крытычны матэрыял: характарыстыкі для сталі 304L пры -200°C
| Маёмасць | Аўстэнітная нержавеючая сталь 304L (-200°C) | Значэнне |
|---|---|---|
| Трываласць на расцяжэнне (Rm) | ≈ 1500 МПа | Падвойвае ў параўнанні з RT; вытрымлівае 20 МПа |
| Вязкасць разрушэння (K_IC) | 120-180 МПа·√м | Прадухіляе ломкае пералом |
| КТР (α) | 10,5 × 10⁻⁶/К | Супадзенне з фланцам CTE |
| Цеплаправоднасць (λ) | ≈ 9 Вт/(м·К) | Паляпшае размеркаванне цяпла |
III. Структурная аптымізацыя для кольцаў памерам 110×3,2 мм
- Аналіз дыяметра дроту:Дыяметр дроту 3,2 мм (у параўнанні з унутраным дыяметрам 110 мм) забяспечвае дастатковы папярочны сячэнне, каб вытрымліваць ціск і дэфармацыю 20 МПа. Больш тонкія дроты могуць разбурыцца.
- Пераважныя канструкцыі ўшчыльненняў:
- C-кальцо:Просты С-вобразны папярочны перасек. Умеранае сцісканне (15–25% ад дыяметра дроту). Надзейны да 70 МПа+. Больш нізкі кошт, ідэальна падыходзіць для статычных ушчыльненняў.
- E-кольца:Перавернуты E-вобразны папярочны перасек (падвойныя лініі ўшчыльнення). Лепшая ўстойлівасць да цыклічных перападаў тэмператур/вібрацыі. Больш высокая талерантнасць да няправільнага выраўноўвання фланцаў.
- Паляпшэнне паверхні:Паверхні ўшчыльняльнікаў павінны мець люстраную гладкасць (Ra ≤ 0,8 мкму ідэале≤0,4 мкм). Нанесці тонкае сярэбранае пакрыццё (<5 мкм) для паляпшэння цеплавога кантакту/крыягеннай герметызацыі.
IV. Вытворчасць, мантаж і кантроль якасці
- Пастаўка матэрыялаў: Дрот, сертыфікаваны па крыягеннай тэхніцы (напрыклад, ASTM A276/A479). Кантрольны P ≤ 0,015%, S ≤ 0,003%.
- Дакладная вытворчасць:
- Халоднае фармаванне пад кантролем напружання + адпал для зняцця напружання.
- Зварка: TIG з выкарыстаннем высокачыстага аргону + кантроль пры тэмпературы 100% + крыяцыклаванне.
- Дакладнасць памераў: дыяметр ±0,02 мм, авальнасць ≤0,03 мм.
- Апрацоўка паверхні:Фінальная электралітычная/хімічная паліроўка для выдалення мікратрэшчыны (Ra ≤0,4 мкм).
- Пратакол усталёўкі:
- Патрабаванні да фланцаў:Ra ≤1,6 мкм, паралельнасць ≤0,05 мм.
- Папярэдняе нацяжэнне балтоў: выкарыстоўвайце калібраваныя гідраўлічныя нацяжнікі. Ужывайце крыягенную кампенсацыю для папярэдняга нацяжэння.Ніколі не зацягвайце з ударным націскам!
- Пратакол астуджэння: паступовае паступовае астуджэнне≤5°C/мінкаб пазбегнуць цеплавога ўдару.
V. Заключэнне
Для вадкага азоту пры тэмпературы -200°C/20 МПа,крыяапрацаваная нержавеючая сталь 304L/316L прапануе аптымальную трываласць, трываласць і эканамічную эфектыўнасць для ўшчыльняльнікаў Ø110×3,2 мм.Алюмініевая бронза (C95500)выдатна спраўляецца з зносам/частым абслугоўваннем, у той час якнікелевыя сплавы (Inconel 718/Hastelloy)змагацца з экстрэмальным ціскам/карозіяй.
Найвышэйшая надзейнасць залежыць ад:
- Бездакорны падбор матэрыялаў
- Дакладная вытворчасць (асабліва аздабленне паверхні)
- Строгая дысцыпліна мантажу.
Час публікацыі: 07 жніўня 2025 г.


