
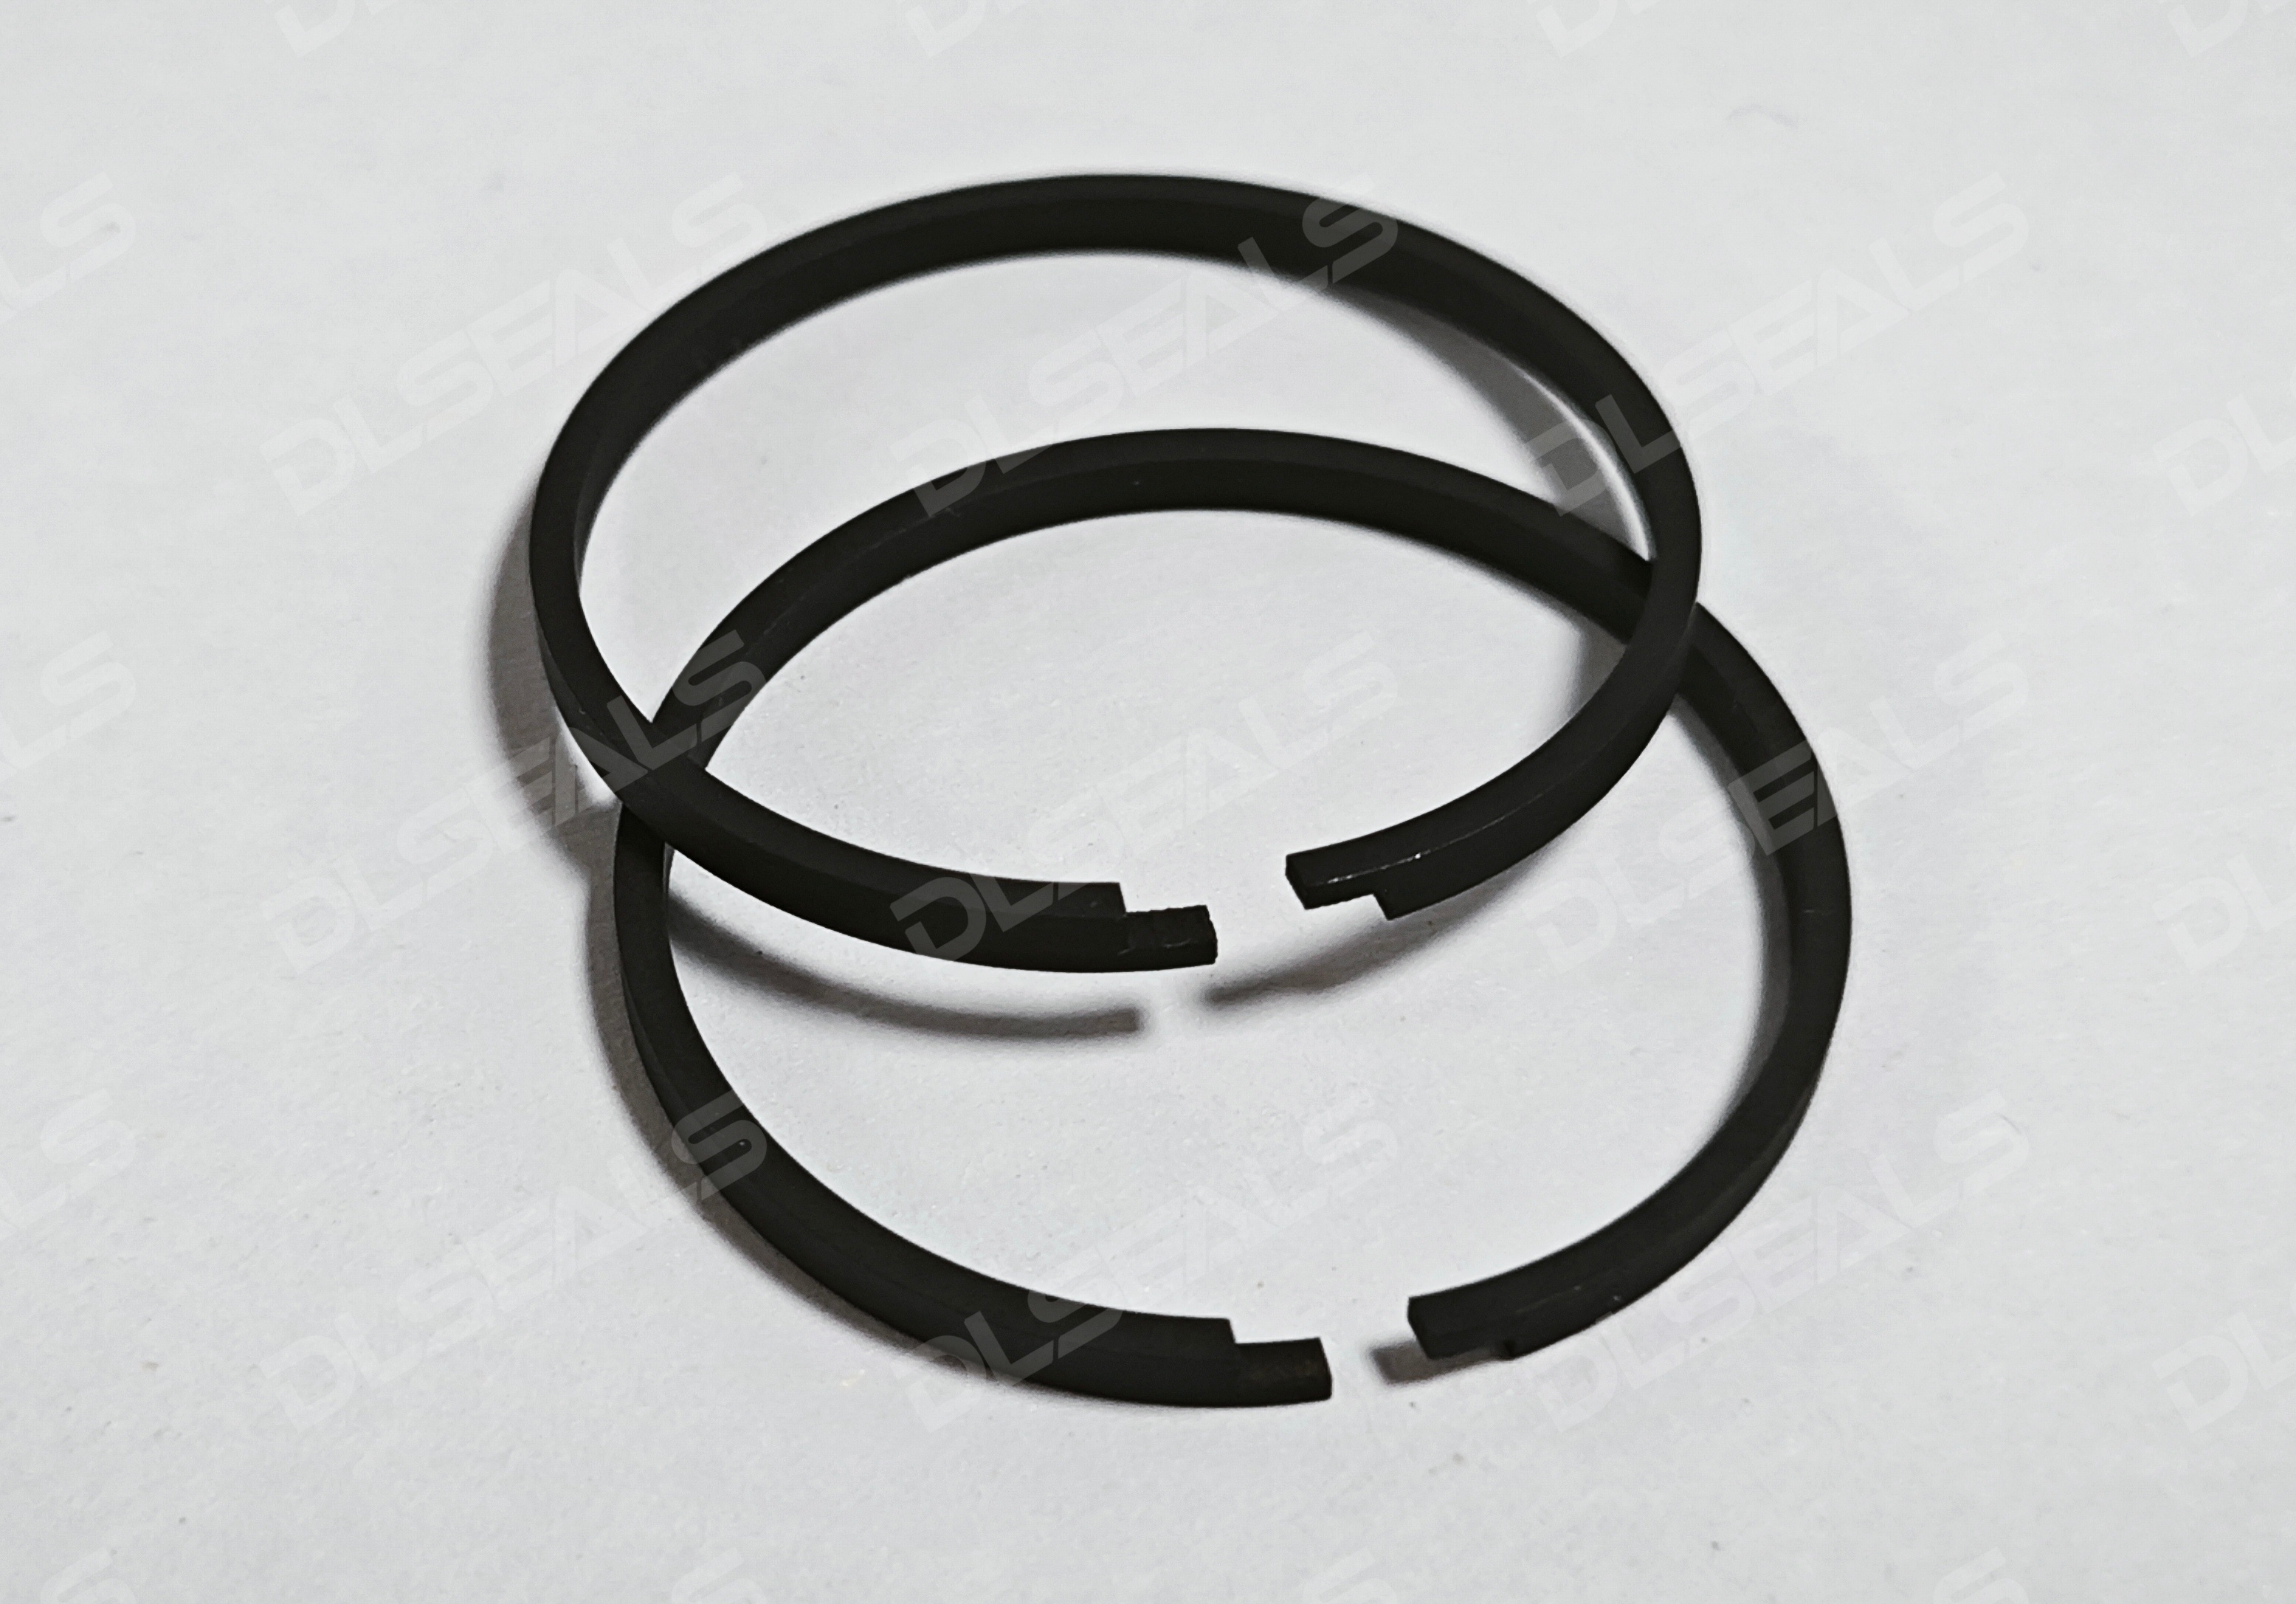
Dans des conditions de fonctionnement à haute pression et à grande vitesse, les segments de piston subissent des contraintes mécaniques et thermiques extrêmement importantes. La haute pression génère une contre-pression significative derrière le segment, augmentant considérablement la force normale entre celui-ci et la paroi du cylindre. Parallèlement, le mouvement alternatif à grande vitesse accroît la vitesse linéaire du couple tribologique, augmentant significativement l'échauffement par frottement. Ceci risque de rompre le film d'huile lubrifiant, provoquant des frottements, un grippage ou une usure anormale. Par conséquent, le choix approprié des matériaux est essentiel pour garantir une étanchéité fiable aux gaz, une lubrification optimale et une longue durée de vie.
Sélection et évolution des matériaux de base
La fonte grise traditionnelle présente une résistance à la traction relativement faible (généralement entre 200 et 300 MPa), ce qui la rend très sensible à la rupture par fatigue en flexion dans les conditions modernes de haute pression et de grande vitesse. De ce fait, son utilisation s'est largement limitée à des applications secondaires. Aujourd'hui, trois principaux matériaux de base dominent l'industrie :
-
Fonte ductile (fonte nodulaire)Le traitement au graphite sphérique augmente la résistance à la traction à 600–800 MPa tout en offrant un module d'élasticité et une résistance aux chocs favorables. Les segments en fonte ductile sont largement utilisés comme premier segment de compression dans les moteurs diesel de forte puissance et les moteurs à essence à haut rendement.
-
Acier inoxydable martensitique / Acier allié Si-CrLes segments en acier offrent une limite d'élasticité exceptionnellement élevée (>1000 MPa) et une résistance supérieure à la dégradation thermique. À exigences de résistance structurelle équivalentes, les segments en acier peuvent être conçus plus fins et plus légers. Ceci réduit considérablement l'inertie de mouvement alternatif à haute vitesse et minimise le flottement des segments dans la gorge du piston.
-
Métallurgie des poudresLes procédés de frittage permettent un contrôle précis de la porosité du matériau et des éléments d'alliage. Des phases autolubrifiantes ou dures peuvent être incorporées uniformément dans la microstructure, offrant ainsi une excellente résistance au grippage et une grande flexibilité de personnalisation.
Principaux traitements de surface et technologies de revêtement
Dans des environnements de pression et de vitesse extrêmes, les matériaux de base ne peuvent à eux seuls éliminer complètement l'usure et le grippage des cylindres. Des technologies avancées de modification et de revêtement de surface sont indispensables.
| Type de revêtement | Procédé/Matériau représentatif | Principaux avantages | Adapté aux hautes pressions et aux hautes vitesses |
| Chromage / Chrome poreux | Chrome dur poreux | Le réseau microporeux retient l'huile lubrifiante, réduisant ainsi le risque de frottement à sec. | Adapté aux charges élevées ; cependant, la dureté se dégrade en raison du recuit à des températures extrêmes. |
| Nitruration | Nitruration gazeuse/plasma | Forme une couche nitrurée de haute dureté (>900 HV) avec une stabilité thermique exceptionnelle. | Améliore considérablement la résistance au grippage ; un traitement standard pour les segments de piston en acier. |
| Revêtements par projection thermique | À base de molybdène (Mo Spray), CKS (Chrome-Diamant) | Le molybdène possède un point de fusion extrêmement élevé et des propriétés autolubrifiantes, empêchant ainsi le grippage à haute température. | Résistance exceptionnelle aux fortes charges mécaniques et aux chocs thermiques ; largement utilisé dans les moteurs à usage intensif. |
| Dépôt physique en phase vapeur (PVD) | Revêtements en carbone amorphe (DLC), CrN / TiN | Dureté ultra-élevée (>2000 HV) combinée à un coefficient de frottement extrêmement faible. | Réduit considérablement les pertes par frottement et la génération de chaleur ; choix idéal pour les configurations à très haute vitesse et haute pression. |
Principes d'adéquation systémique pour la sélection des matériaux
La conception des matériaux des segments de piston pour les applications à haute pression et à grande vitesse nécessite le respect de principes tribologiques clés :
-
Compatibilité tribologiqueLa dureté du revêtement et la morphologie de surface doivent s'adapter parfaitement au matériau de la chemise du cylindre (par exemple, fonte, alliage aluminium-silicium ou chemises revêtues) afin d'éviter une usure prématurée et agressive de la paroi de la chemise.
-
Conductivité thermique et dilatationLa chaleur intense générée par le frottement doit se dissiper rapidement à travers le segment de piston vers la paroi refroidie du cylindre. Le choix de matériaux à haute conductivité thermique et le calcul précis des coefficients de dilatation thermique permettent d'éviter la fermeture du jeu à la coupe et le grippage subséquent du segment à haute température.
-
Équilibre entre réduction du poids et rigidité structurelleLe passage à l'acier à haute résistance permet de réduire l'épaisseur des sections transversales (amincissement axial des anneaux). Ceci maintient la force tangentielle radiale requise tout en diminuant considérablement la masse en mouvement alternatif et les pertes par frottement parasites.
Alors que la conception des groupes motopropulseurs tend vers une densité de puissance et une efficacité thermique plus élevées, le choix des matériaux des segments de piston évolue rapidement vers un paradigme hybride :substrats en acier à haute résistance associés à des revêtements nanocomposites PVD/DLC.
Date de publication : 3 septembre 2026


